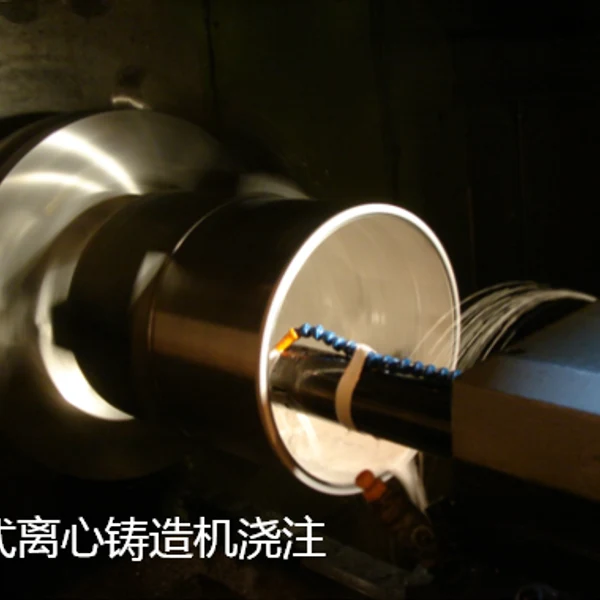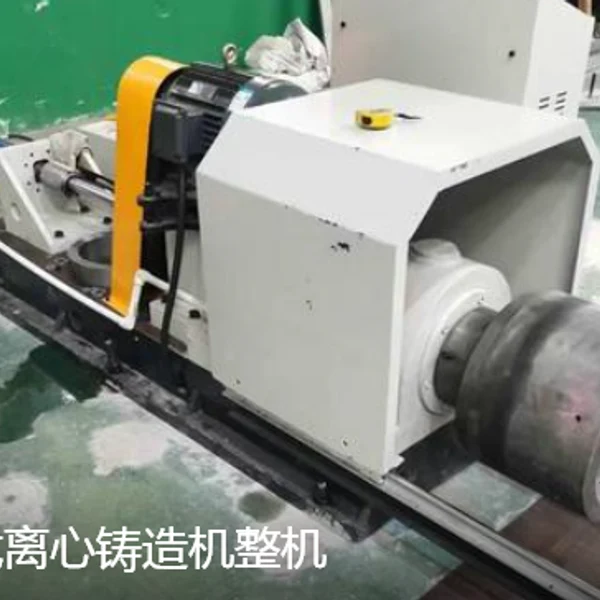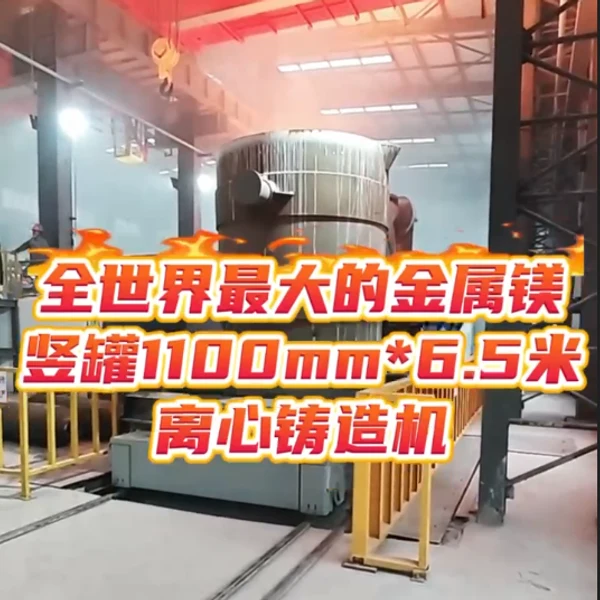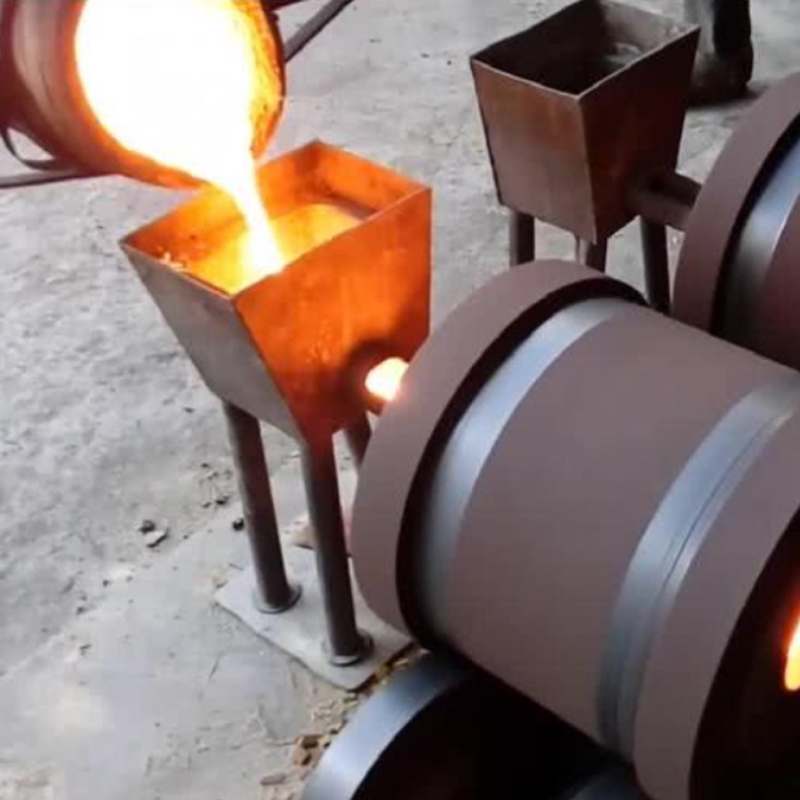


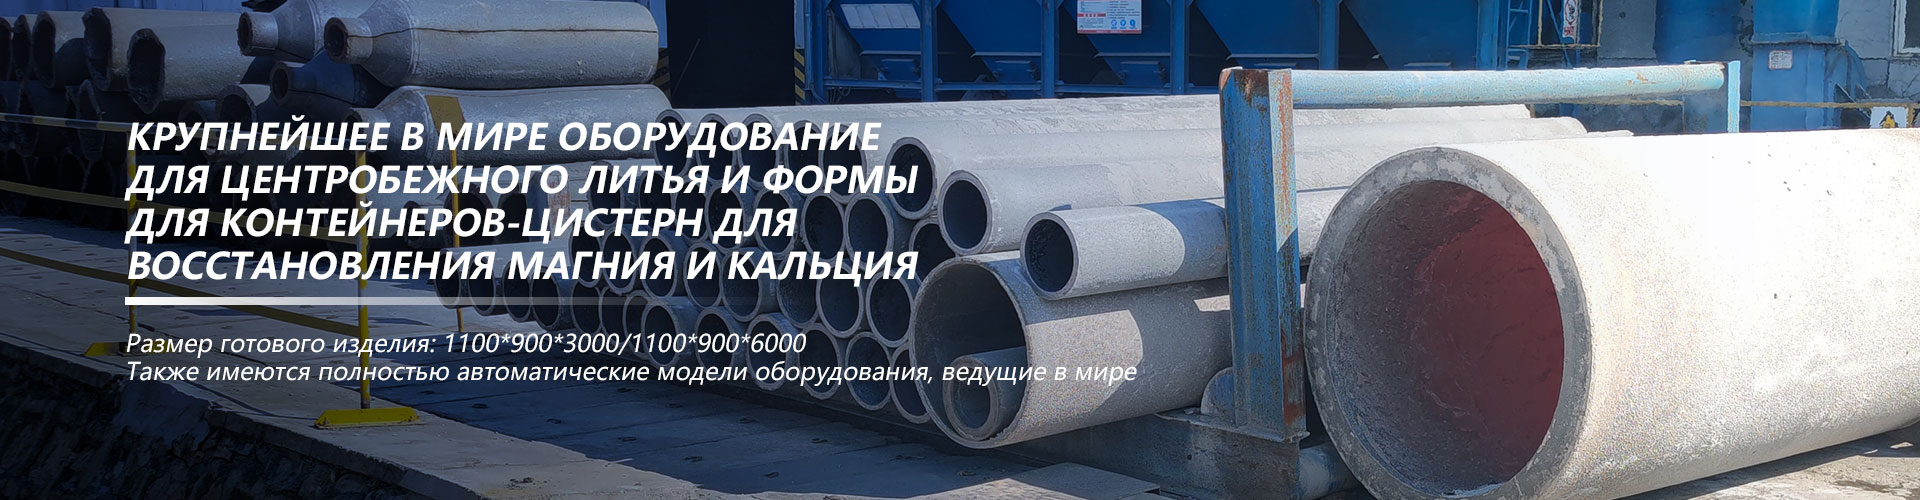
На основании чертежей отливки, материалов, производственных мощностей, толщины стенок и типов сплавов клиента мы рекомендуем горизонтальные/вертикальные модели и настраиваем коэффициенты G, кривые скорости и решения для охлаждения. Это не жесткий продукт с фиксированной моделью.
2026-09-23
Уменьшите отходы литья и сэкономьте металлическое сырье.
1. Принцип процесса
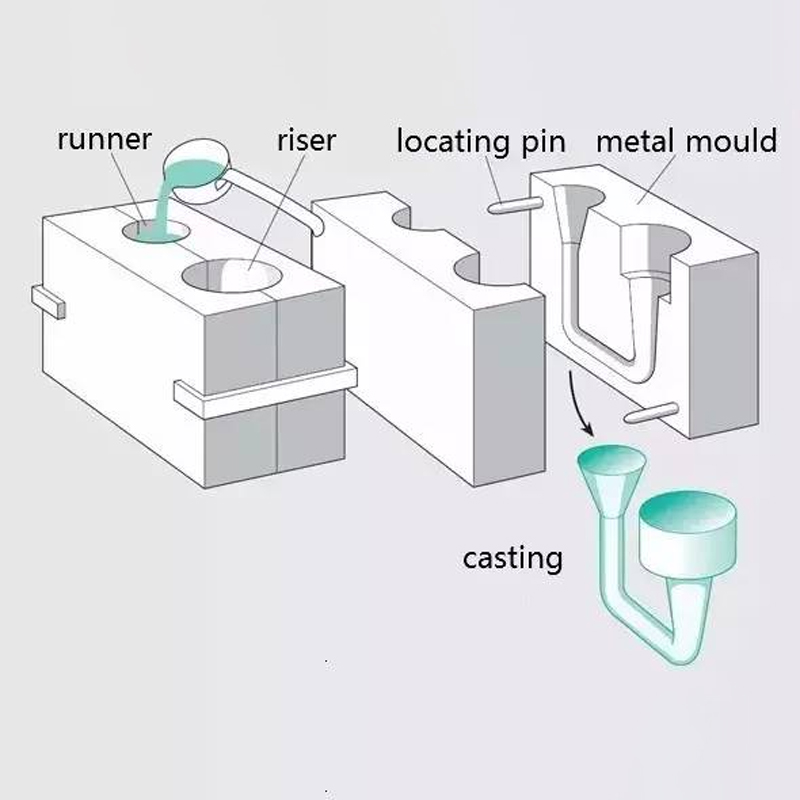
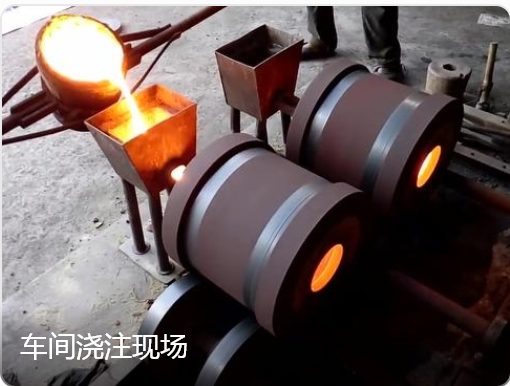
Расплавленный металл впрыскивается в высокоскоростно вращающуюся форму и прилипает к внешней стенке формы под действием центробежной силы (в десятки-100 раз превышающей силу тяжести), последовательно затвердевая снаружи внутрь; Компоненты тяжелых металлов остаются во внешнем слое, а газ, шлаковые включения и оксиды выдавливаются во внутренние отверстия. Последующая механическая обработка удаляет дефектный слой внутренней поверхности и позволяет получить полую ротационную отливку с плотной структурой, меньшим количеством рыхлых пор и более высокими механическими свойствами.
Преимущества стержня по сравнению с литьем в песчаные формы: более высокий выход металла, значительно меньший процент брака, равномерная металлографическая структура, подходит для деталей цилиндра/кольца, выдерживающих высокое давление, износостойкость и жаростойкость в условиях работы.
2. Два основных маршрута процесса (горизонтальный/вертикальный, план выбора)
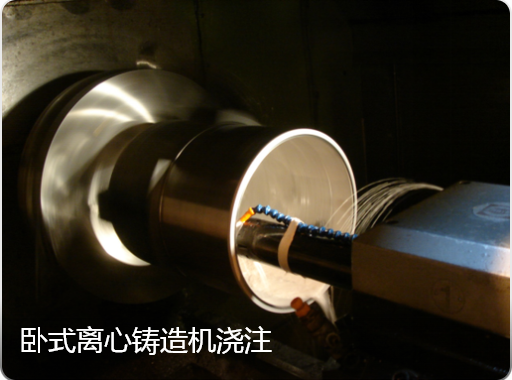
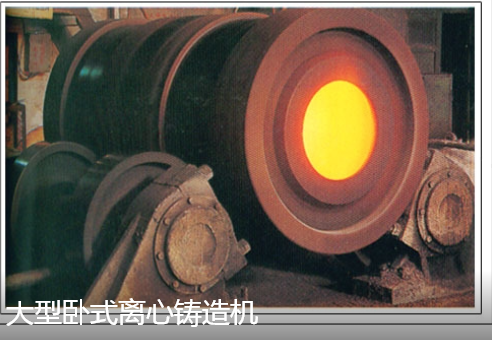
1) Горизонтальное центробежное литьё (Горизонтальное центробежное литьё).
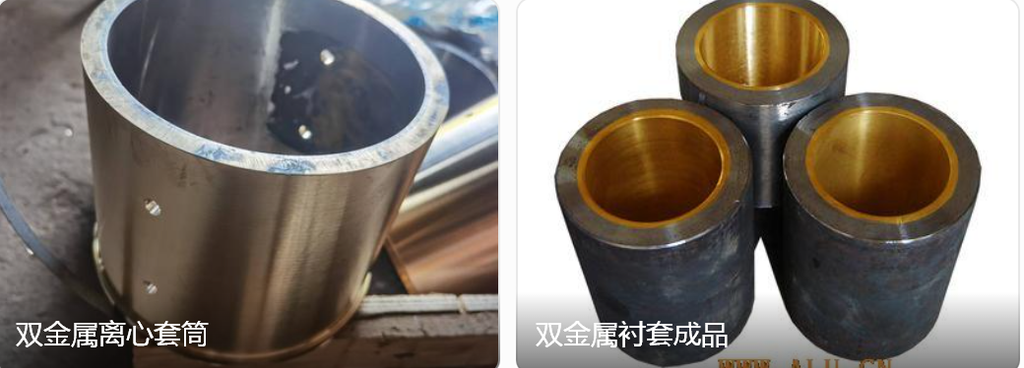
Применяемая продукция: длинные трубчатые детали, гильзы цилиндров, ролики металлургических печей, биметаллические втулки, литые трубные заготовки, втулки насосов, вращающиеся детали длиной > диаметра.
Рекомендуемые сплавы: серый чугун, ковкий чугун, высокохромистый чугун, углеродистая сталь, легированная сталь, бронза, сплавы на основе никеля, биметаллические композитные детали.
Особенности процесса: равномерная толщина стенок, подходит для длинных заготовок; водяное/воздушное охлаждение пресс-формы опционально; Регулировка скорости преобразования частоты ПЛК, стабильный G-фактор; основные решения для металлургических заводов и заводов по производству гильз цилиндров в России и Казахстане
2) Вертикальное центробежное литьё (Вертикальное центробежное литьё).
Применяемая продукция: короткие кольца, фланцы, кольца подшипников, втулки клапанов, диски, короткие толстостенные кольца, высота меньше диаметра.
Рекомендуемые сплавы: бронза, нержавеющая сталь, жаропрочная сталь, кольца из жаропрочных сплавов.
Характеристики процесса: внутренняя стенка отливки имеет слегка параболическую форму, внутреннее отверстие необходимо обработать; подходит для колец большого диаметра, коротких и толстых; обычно используется в нефтегазовом оборудовании, насосной и клапанной промышленности.
Последние новости